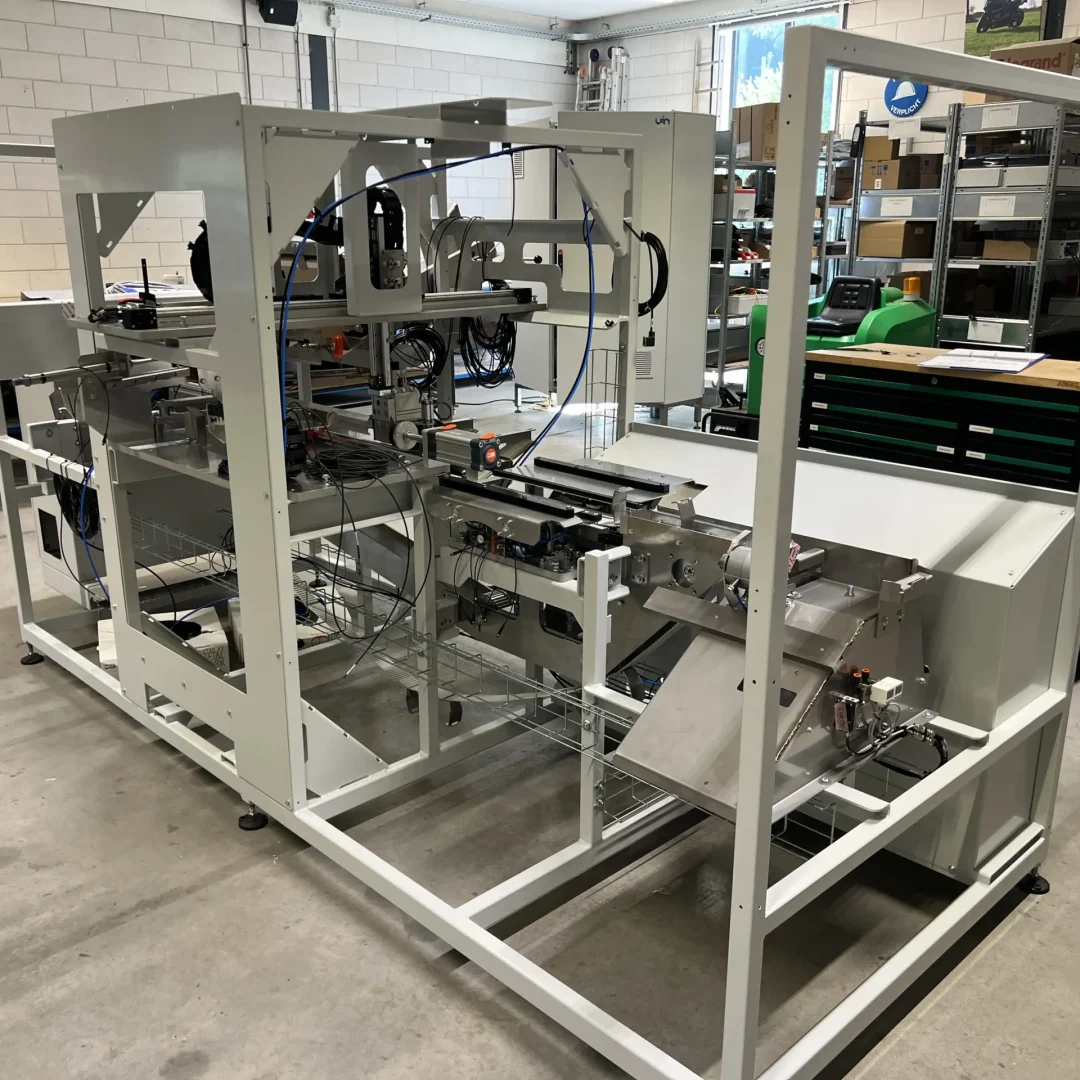
Hoe ontwerp je één machine die net zo goed een pakketje van één kentekenplaat verpakt als een stapel van acht? Die vraag stond centraal in dit project. Het antwoord lag in een slim vouwprincipe en het gebruik van een zelfgebouwde reken-tool.
Bij een fabrikant van kentekenplaten werden bestellingen tot acht platen handmatig ingepakt: karton vouwen, tape aanbrengen en een verzendsticker plakken. De fabrikant wil de productie verder automatiseren zodat de capaciteit wordt verhoogd en het hele proces betrouwbaarder verloopt. Door onze kennis van productieautomatisering kregen wij de opdracht om de engineering voor dit project uit te voeren. Bestaande modules, zoals het ontstapelen van de platen, werden hergebruikt. De nieuwe onderdelen, waaronder het vouw- en lijmmechanisme, zijn vanaf de eerste schets opgebouwd.
Controle tijdens het inpakproces
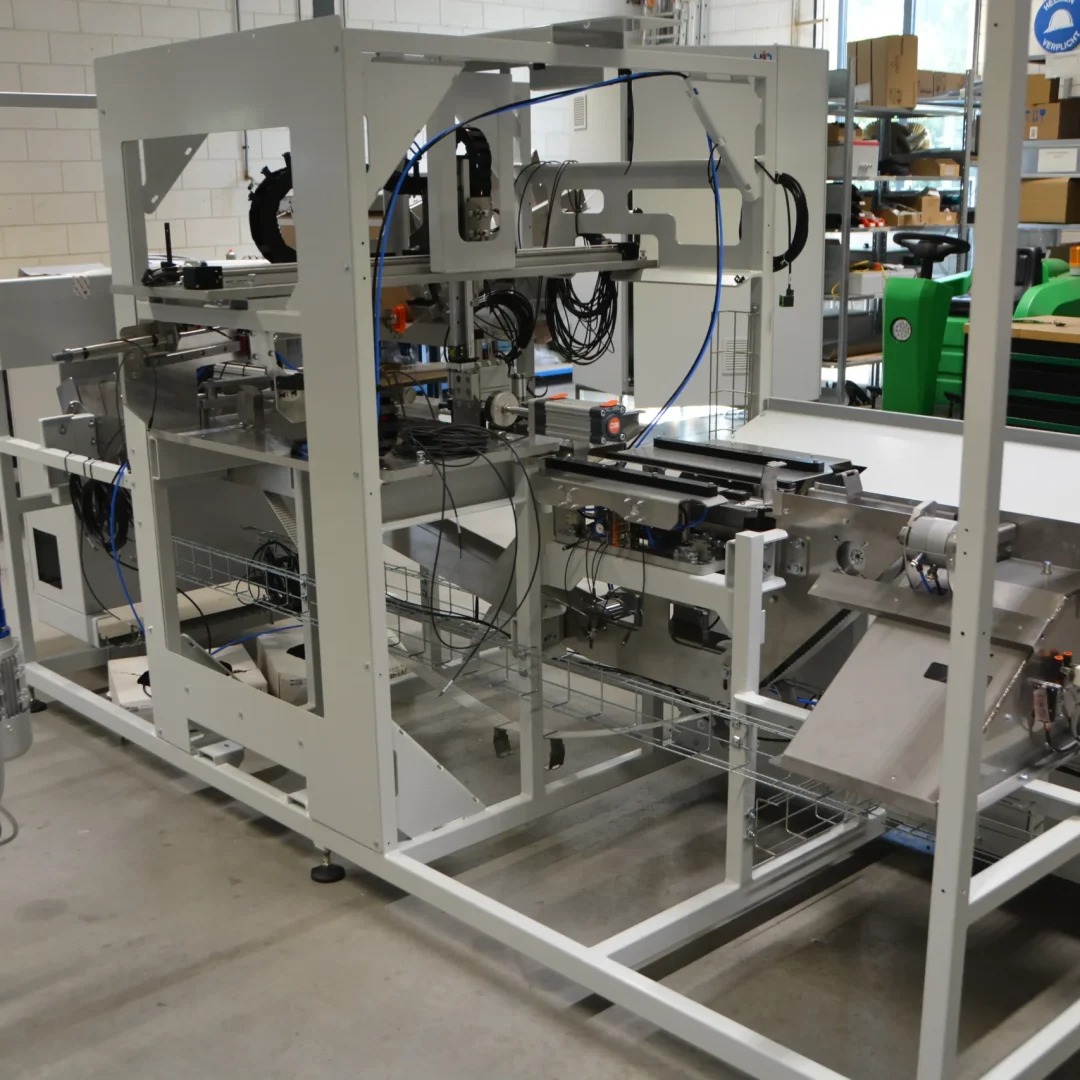
De machine stelt de orders zelfstandig samen en controleert de stroom. De kentekenplaten komen binnen op een stapel, worden ontstapeld en lopen langs een camerasysteem dat controleert of de juiste platen bij elkaar liggen. Als een order nog niet compleet is, gaat deze tijdelijk naar een tussenbuffer. Pas wanneer de order compleet is, vouwt de machine het karton eromheen, brengt de lijm en de sticker aan en voert het pakket uit.
Vouwen op een vast niveau
Het hoogteverschil tussen één en acht platen vroeg om een specifieke mechanische oplossing. Eén plaat is dun, terwijl acht platen een dikkere stapel vormen. Toch moet het vouwmechanisme bij elke order strak om het product sluiten.Een voor de hand liggende gedachte is om het complete vouwmechanisme in hoogte verstelbaar te maken met een servomotor of spindel. Extra assen zorgen echter voor massa, speling, langere cyclustijden en een groter frame. Daarom is de werkwijze omgedraaid: het vouwmechanisme blijft op een vaste hoogte staan, en de doos met platen zakt in de transportband, afhankelijk van de pakketdikte. Hierdoor vinden alle vouwbewegingen altijd op hetzelfde niveau plaats. Dit levert een kortere cyclustijd op, minder bewegende delen boven het product en een compacter frame.
Doorrekenen vooraf: de reken-tool
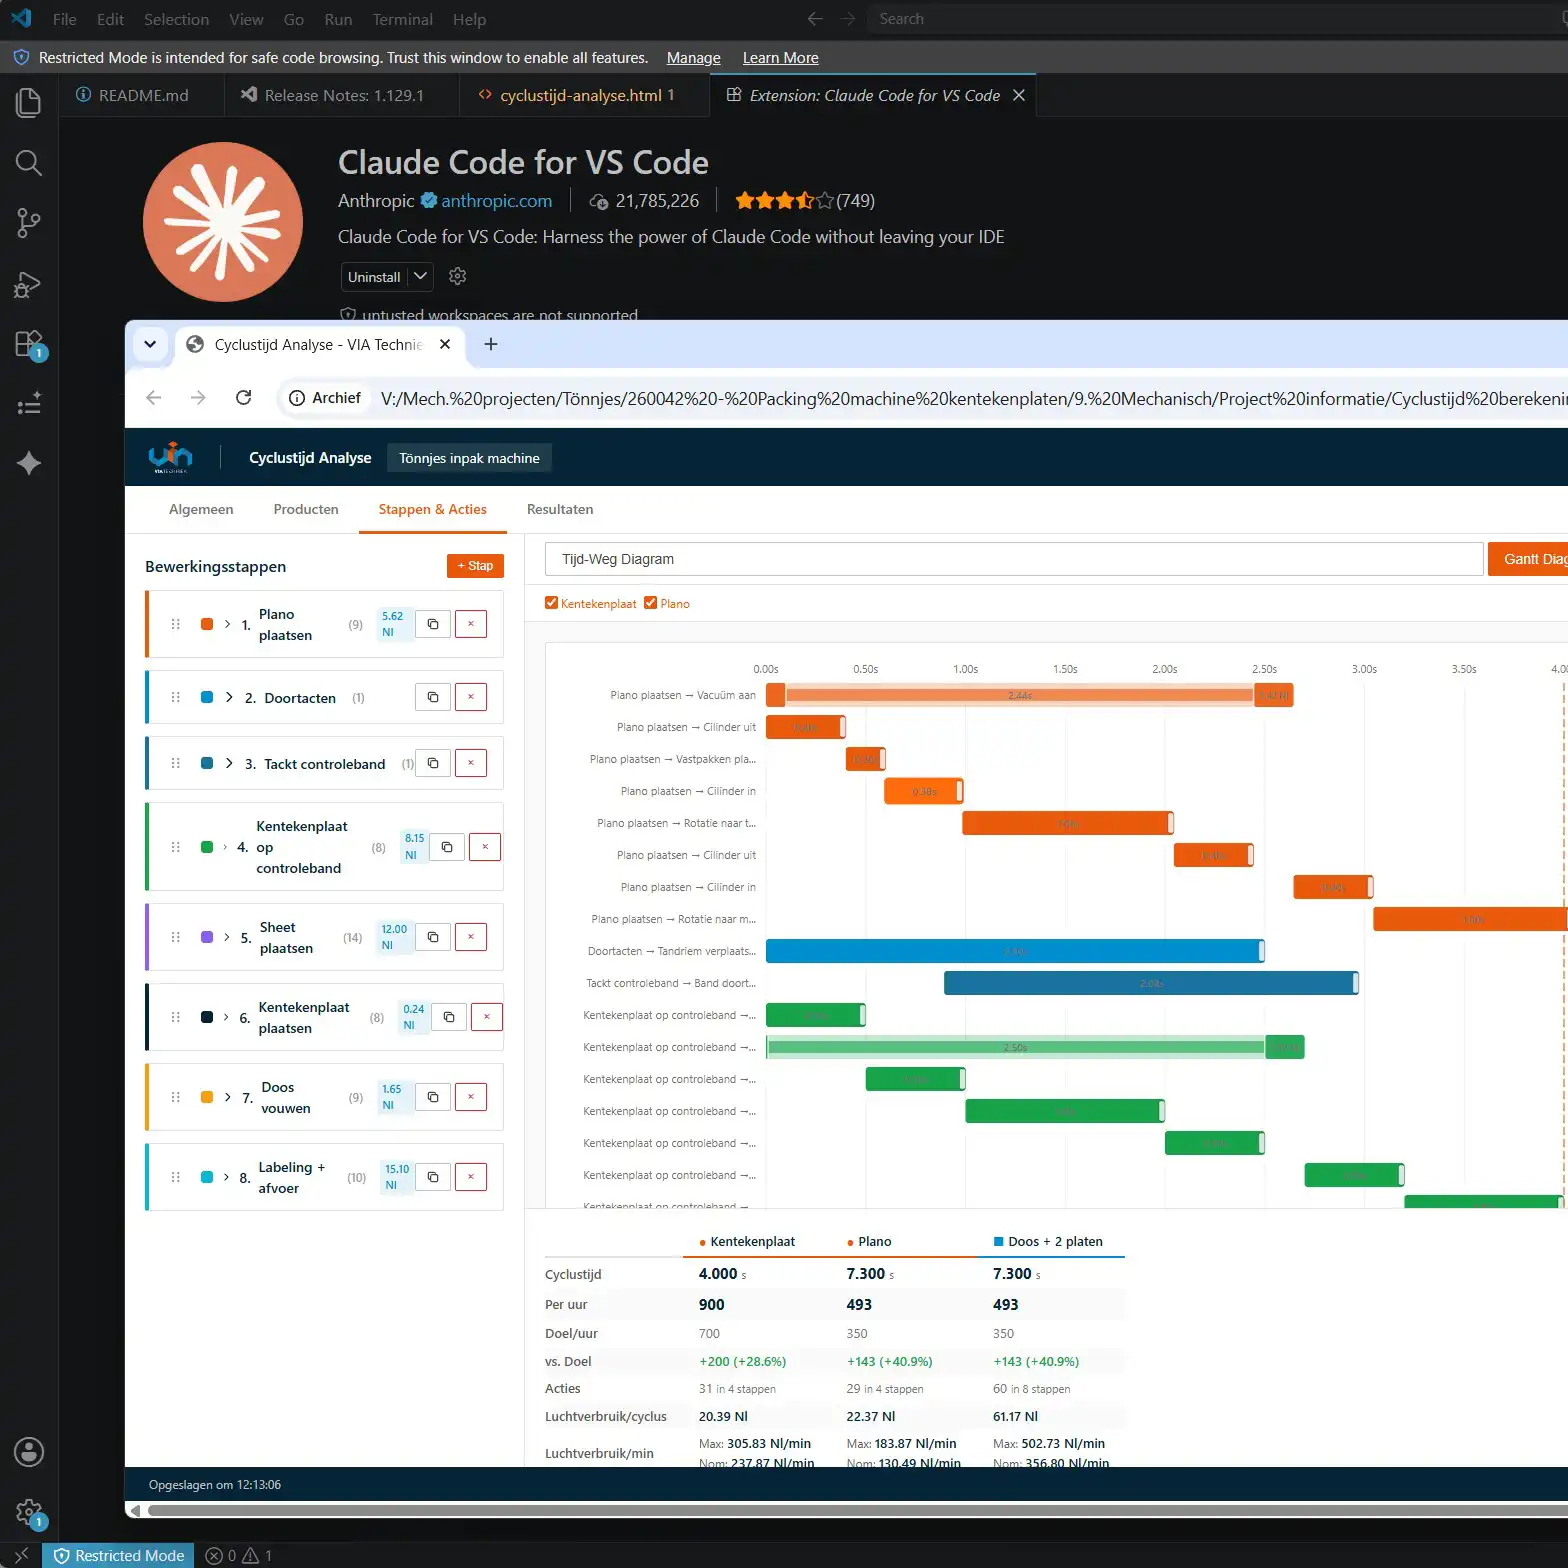
Een concept dat in CAD goed werkt, kan in de praktijk te traag zijn of piekbelastingen veroorzaken. Om vooraf inzicht te krijgen in de cyclustijd en het persluchtverbruik, is met behulp van AI een Analyse-tool gebouwd.
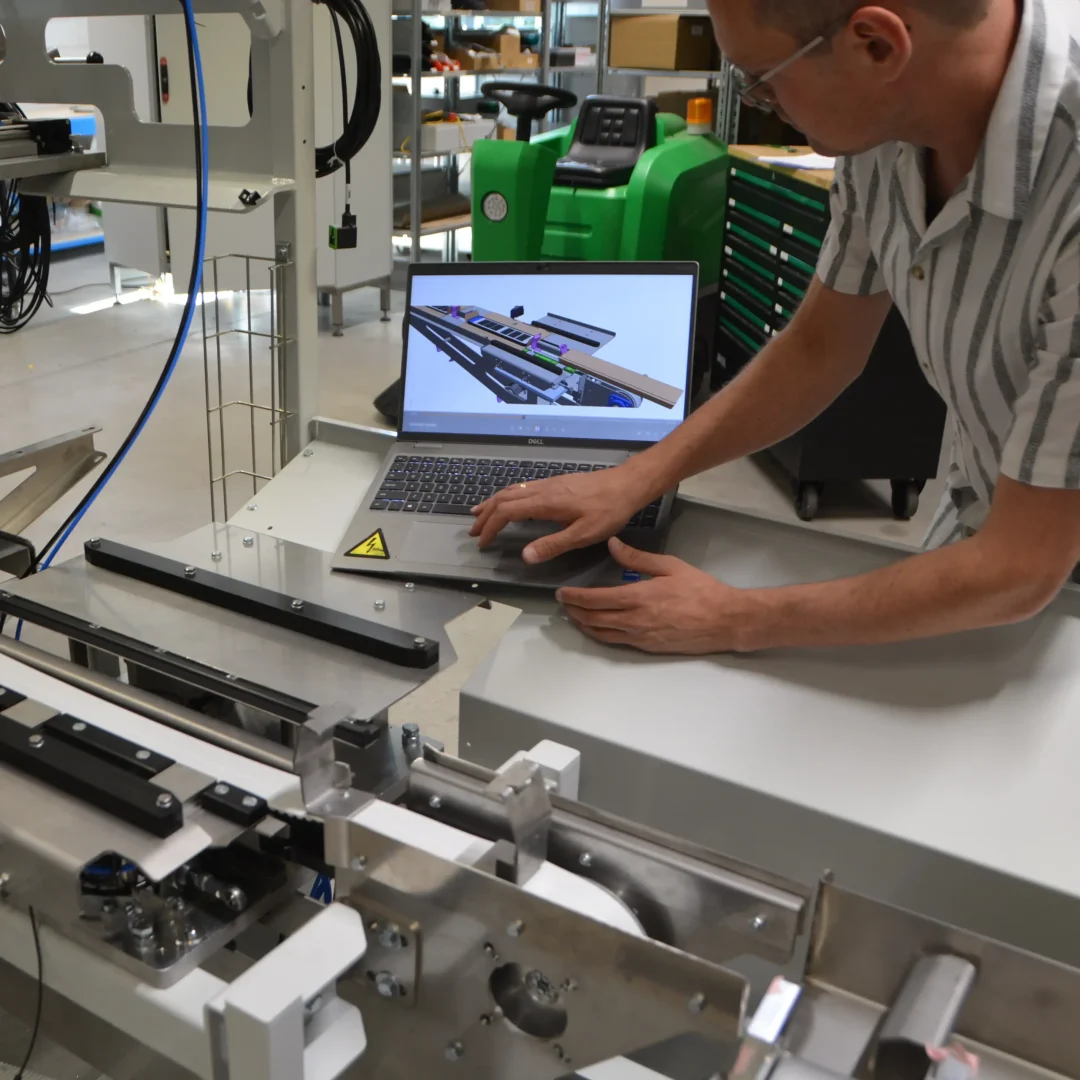
In deze tool voer je de afzonderlijke cilinder- en servobewegingen in. De software plot de volgorde tegen de tijd, rekent de totale cyclustijd door en berekent het luchtverbruik per minuut. Hierdoor waren vóór het tekenen de juiste pneumatiekcomponenten bekend en kwamen eventuele knelpunten in de timing direct in beeld. Dit overzicht gaf ook de PLC-programmeur een duidelijke basis voor de besturing.
Verificatie met 3D-prints en VR
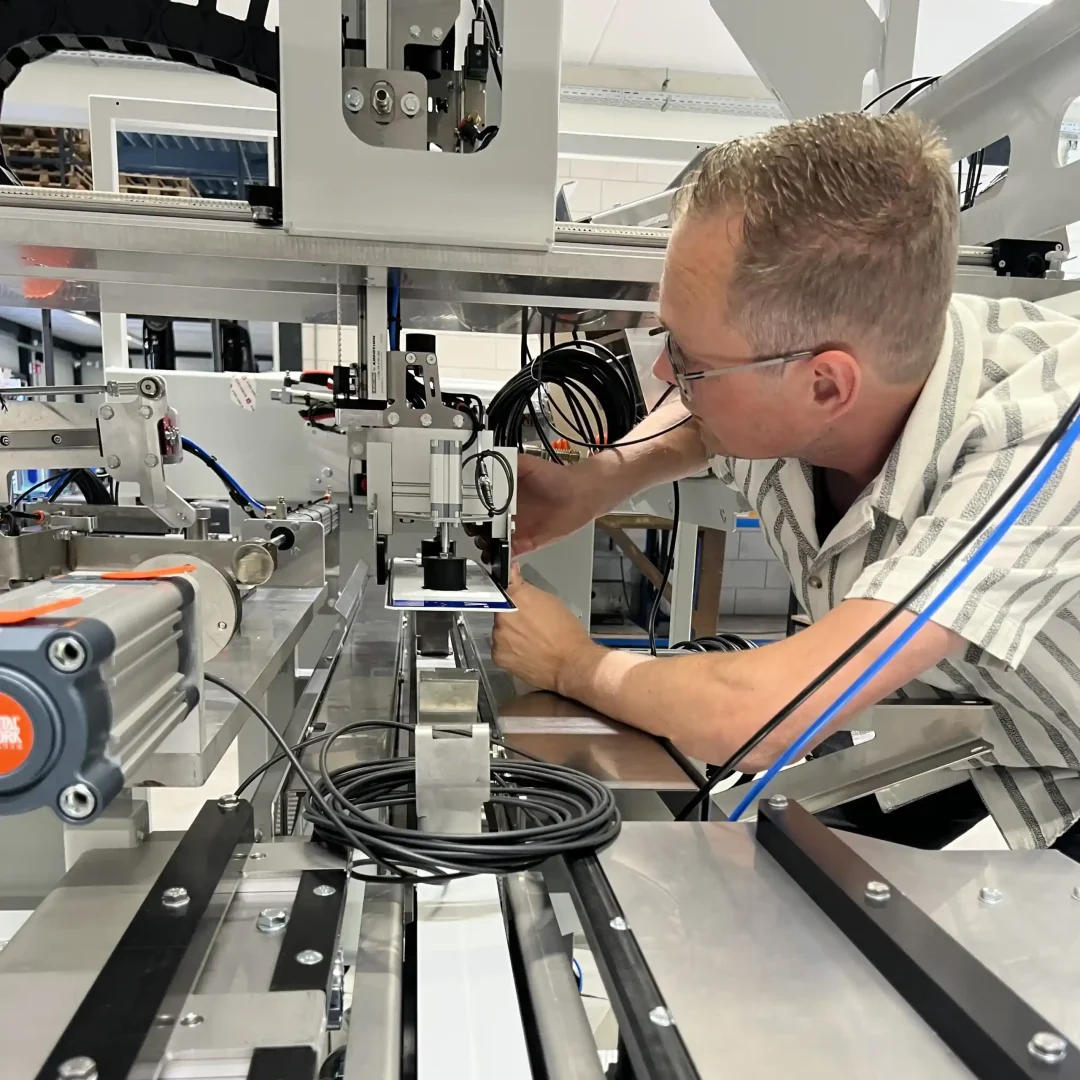
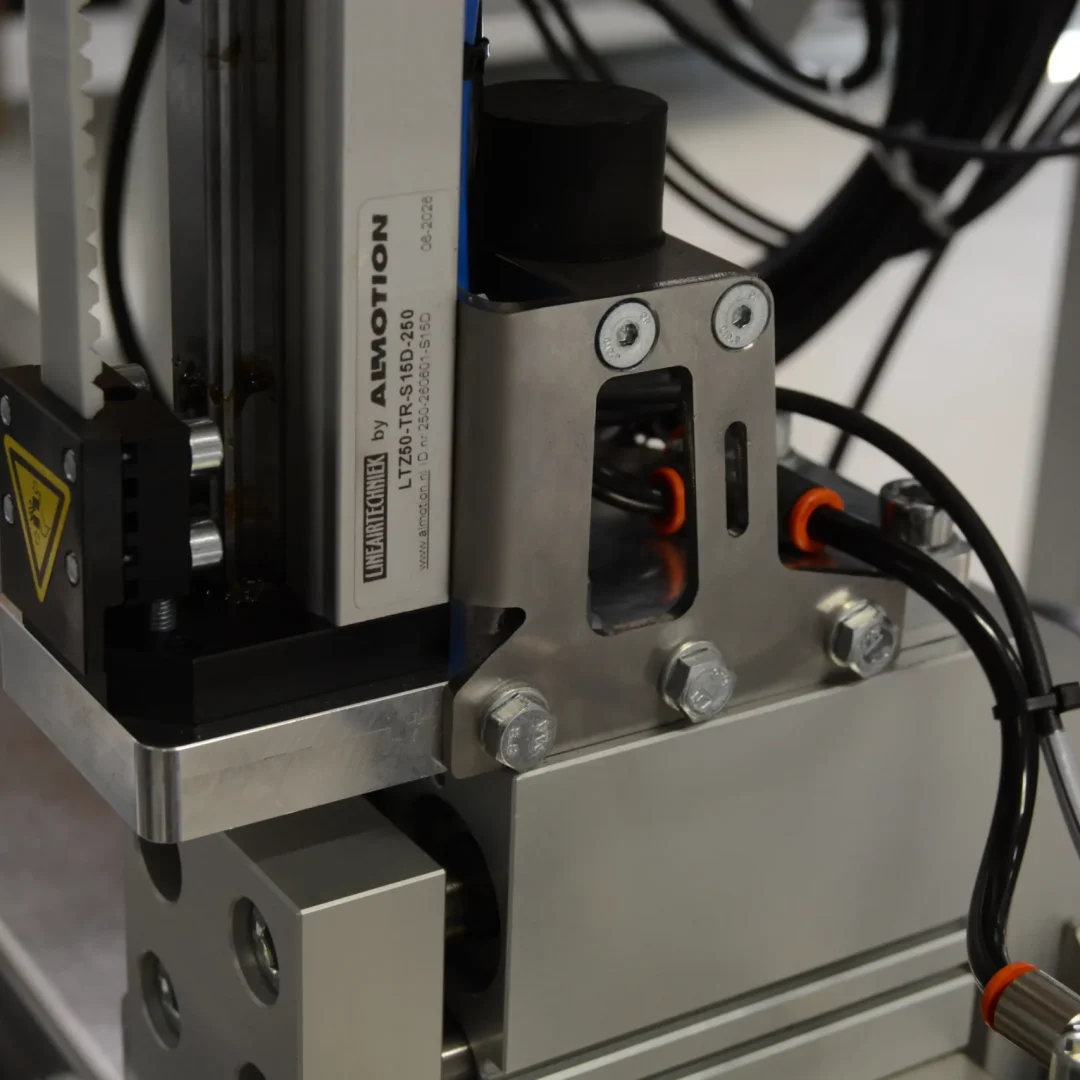
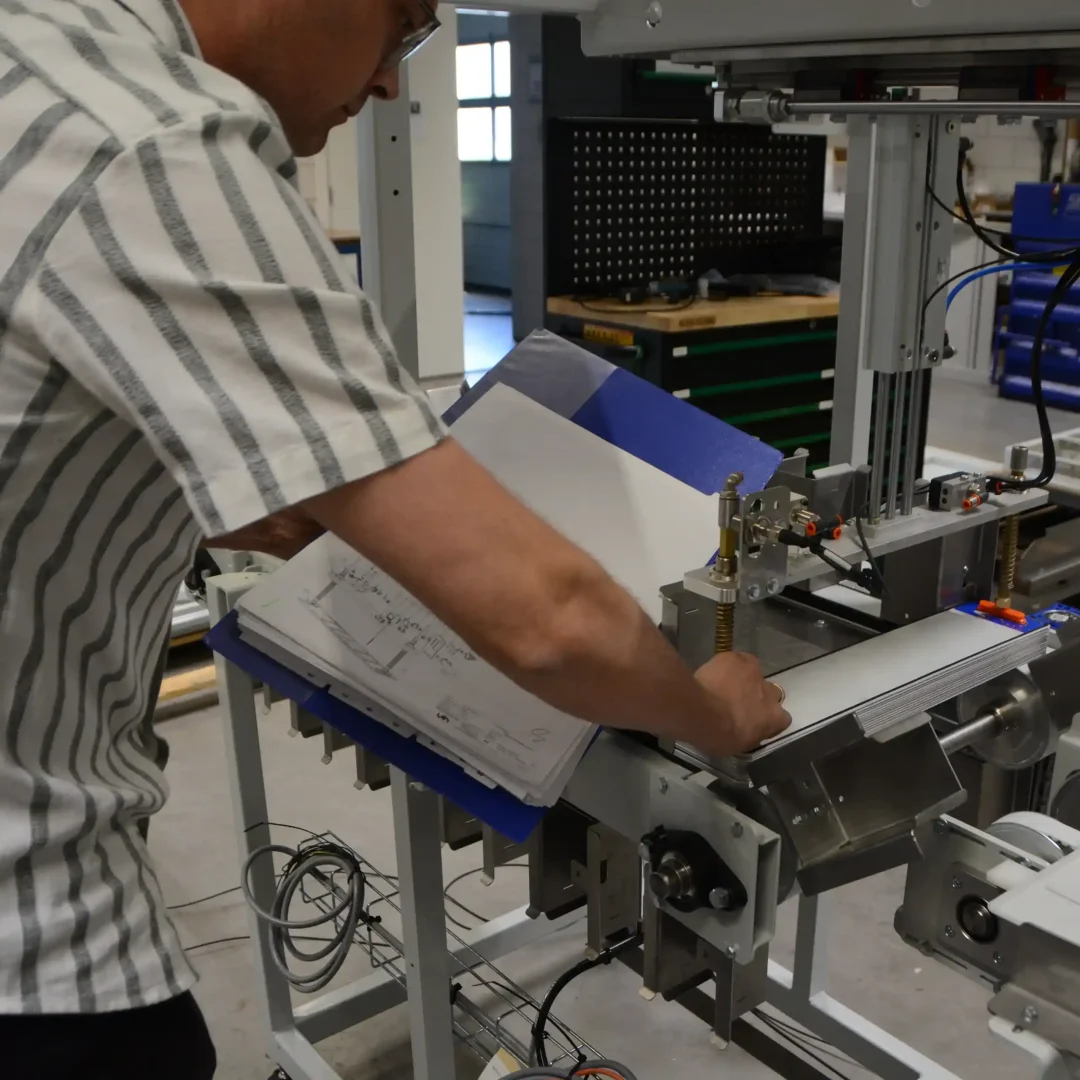
Niet alle mechanische functies laten zich goed beoordelen vanaf een plat scherm. Om te toetsen of onderdelen in de praktijk goed werken, zijn kritische meenemers en geleidingen eerst 3D-geprint. Binnen twee uur ligt er een fysiek onderdeel op het bureau om de geometrie en beweging te testen. Eventuele aanpassingen doorvoeren en opnieuw printen kost weinig tijd, waardoor het ontwerp snel te verfijnen is.
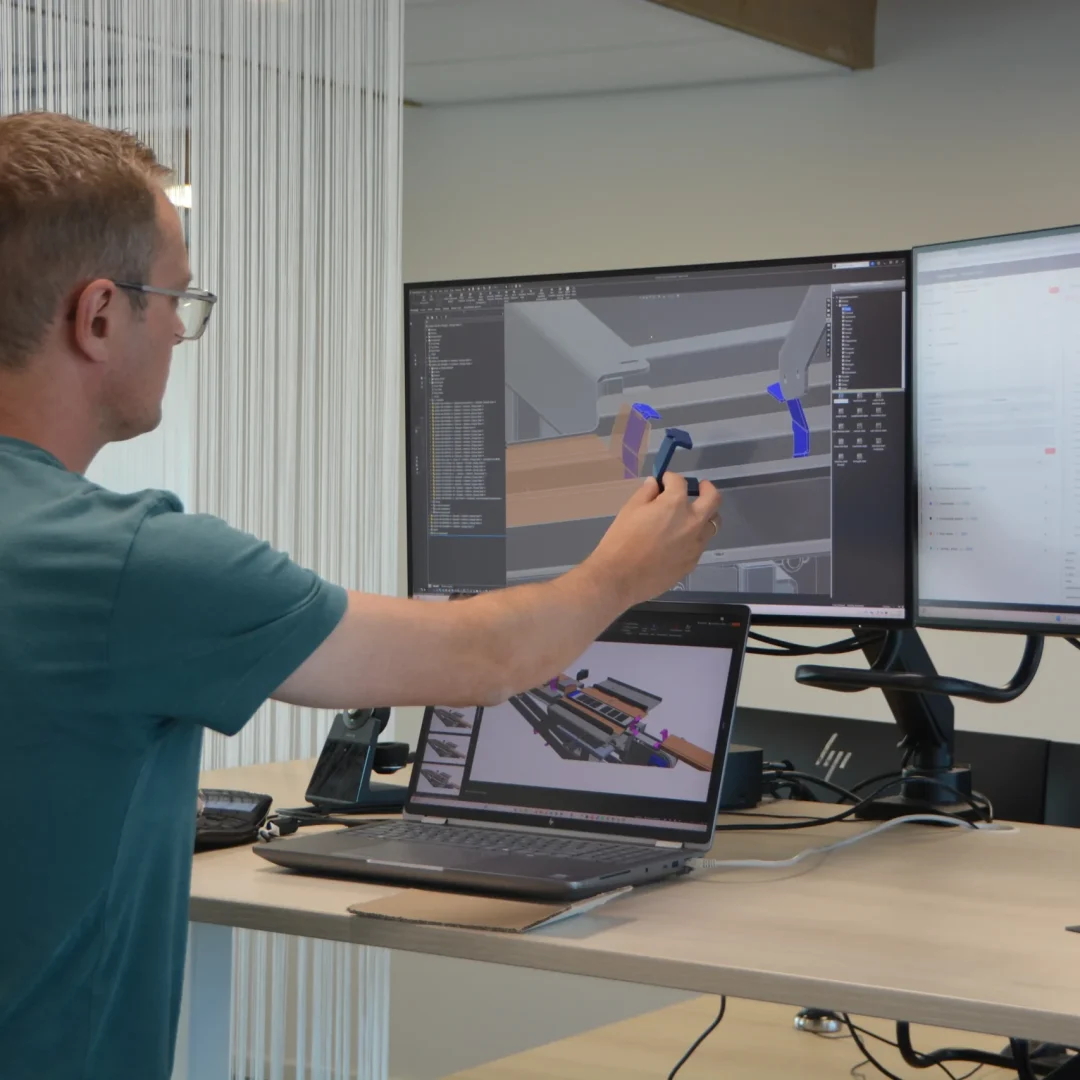
Om de ergonomie en bereikbaarheid van de machine op schaal te controleren, is het 3D-model via een VR-bril bekeken. Hierdoor kun je virtueel om de machine lopen en direct zien of alle componenten goed bereikbaar zijn voor onderhoud en of afdekkappen vrij kunnen draaien.
Praktische engineering bij HIH
Het project is bij HIH doorgelopen tot en met de detail- en productietekeningen, zodat de opdrachtgever de machine direct kon laten bouwen. Dit is kenmerkend voor het werk bij HIH: afwisselende mechanische vraagstukken bij verschillende opdrachtgevers. Je krijgt de ruimte om praktische oplossingen te bedenken, van een strakke mechanische constructie tot het bouwen van je eigen hulptools.
Ontdek je plek binnen HIH Engineering
Meer weten? Stel hier je vragen of solliciteer direct!